

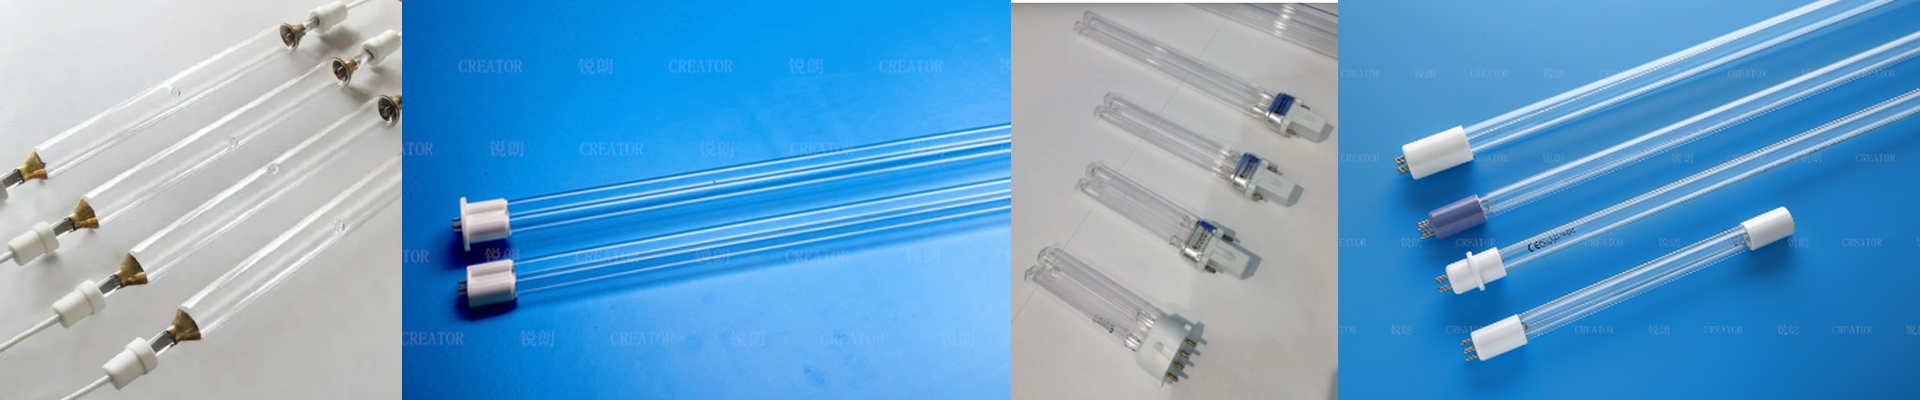
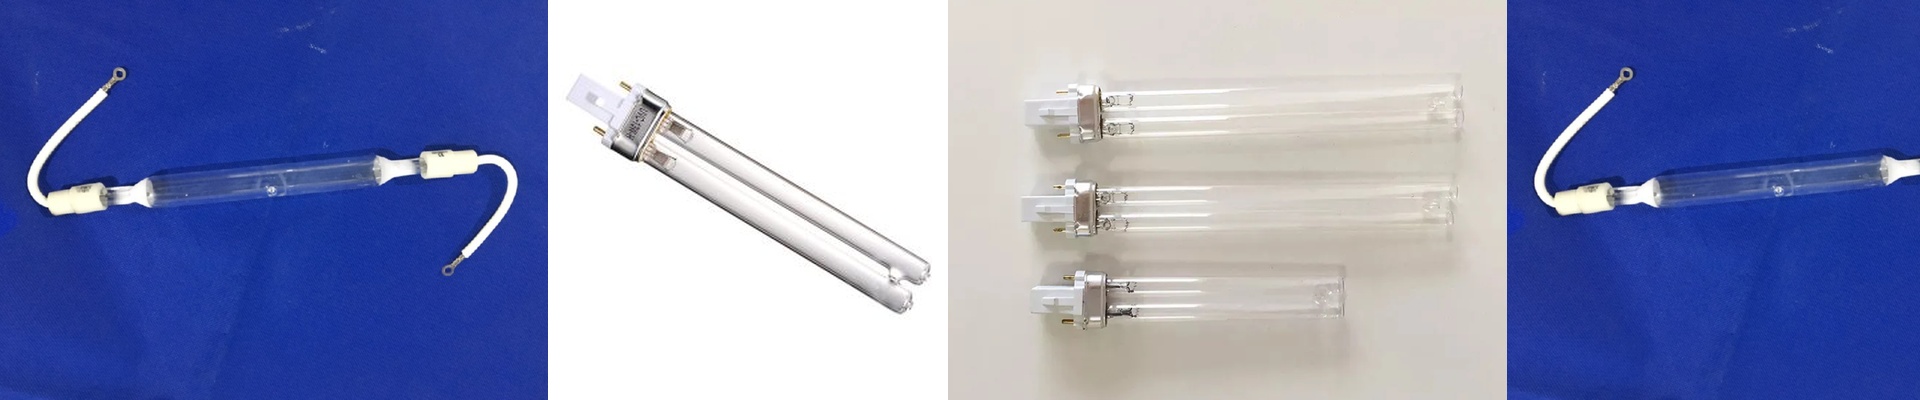
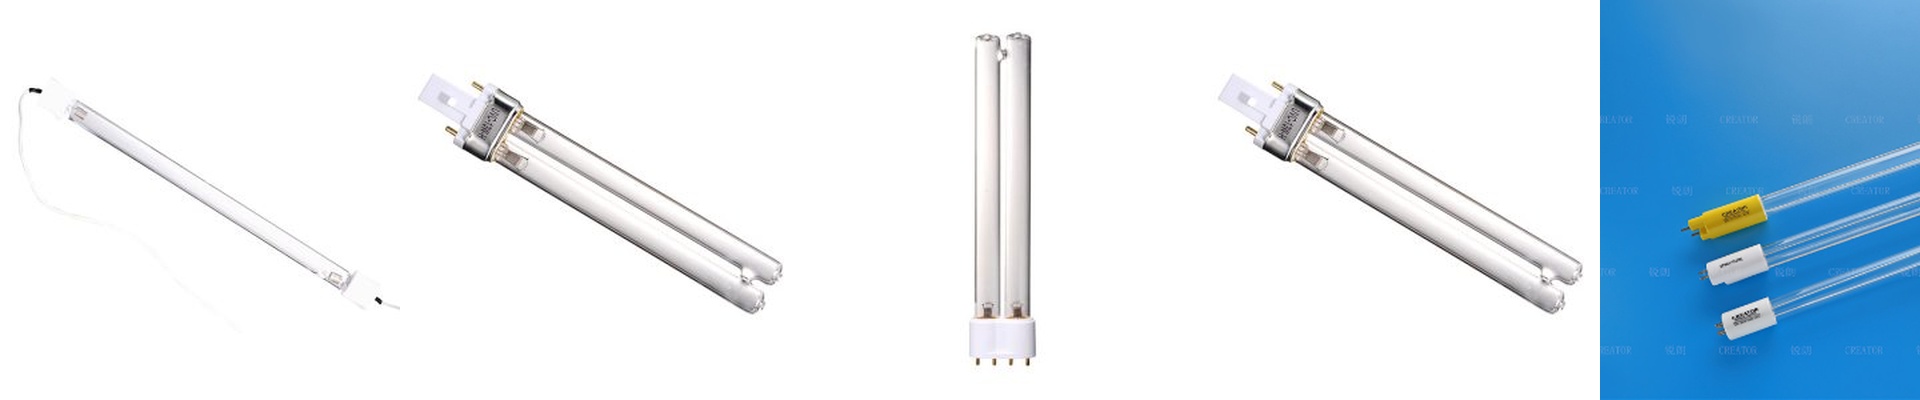
Parlons des lampes à vapeur de mercure pour le traitement UV (et pourquoi elles fonctionnent vraiment bien) Les lampes à vapeur de mercure sont essentielles dans le domaine du traitement UV. Nous les concevons pour une seule chose : envoyer suffisamment d’énergie aux adhésifs, revêtements ou encres, afin qu’ils se fixent correctement en place. Tout repose sur la décharge de mercure qui crée ces lignes spectrales spécifiques – généralement autour de 254 nm ou 365 nm – en fonction du mélange de gaz et du quartz utilisé. Le problème de la chaleur Lors du choix d’une lampe, il faut prendre en compte le rapport entre la puissance et la longueur du tube. Si trop de puissance est injectée dans un tube court, on crée une sorte de “bombe thermique”. C’est pourquoi le système de refroidissement – qu’il s’agisse d’air ou d’eau – doit être parfaitement adapté. Sinon, le quartz peut se fissurer ou les électrodes peuvent se brûler prématurément. Nous passons beaucoup de temps à ajuster les tolérances de tension et de courant, car personne ne veut une lampe qui clignote. Un tel phénomène provoque des marques sur les surfaces traitées, ce qui est un vrai cauchemar pour le contrôle qualité. Le quartz et le problème des impuretés Nous utilisons du quartz fusionné de haute pureté, car le verre ordinaire bloque simplement les rayons UV. Le quartz, lui, permet à ces rayons de passer à travers. Quant aux électrodes, nous les avons conçues pour éviter l’accumulation de métal à l’intérieur du verre, ce qui rendrait la lampe moins efficace avec le temps. Nous proposons également différentes solutions pour les extrémités des électrodes, afin qu’elles s’adaptent facilement aux fixations existantes. Si l’adaptation n’est pas parfaite, cela entraîne une perte de puissance et un risque d’arc électrique au niveau de la prise. Est-ce que ça fonctionne vraiment ? Au final, ce qui compte, c’est le taux de durcissement des matériaux. Nous comparons nos lampes avec celles des grandes marques mondiales pour nous assurer qu’elles remplissent leurs fonctions. Si votre résine ne atteint pas la dureté souhaitée ou ne reste pas sans adhérence à la vitesse de production habituelle, c’est notre responsabilité. Nous ne donnons pas de chiffres estimatifs ; nous mesurons effectivement les microwatts par centimètre carré ($\mu W/cm^2$) pour prouver que la puissance produite est suffisante.